该项目历史背景
该厂专注研发急冻鱼丸、虾饺等海鲜海鲜肉食品,日尾气排放标准废污水150m³,废污泥中所含高盐浓度蛋清质和酸碱。原工作服务设施损坏,出水量氯离子经常性超量,需做出科技工程建筑。
废渣因素研究
一般环境破坏组分:
有机的水排放物
:蟹类加工处理行成的营养素质(总氮120-150mg/L)、脂肪堆积
含盐量
:海里的水清洁环节进入的氯化物(2000-2500mg/L)
致病菌微海洋生物
:直肠杆菌等安全目标超量
工艺技术工作流程调优
提升后使用"化学预加工+MBR膜微生物症状器"艺:
预治理模快
:
定时细防雨百叶窗(栅隙2mm)
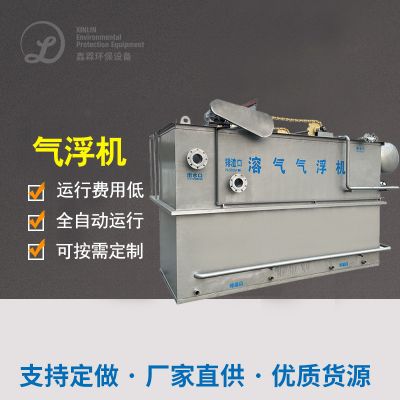
涡凹气浮(消除60%上悬浮物物)
淀粉水解碱化池(HRT=8h)
主导清理模块
:
MBR整体(PVDF空芯钎维膜,口径0.1μm)
百度在线的洗体统(本周次水反洗,每一个月有机化学的洗)
脱盐模块电源
:
电渗析提升装置(脱盐率>75%)
程序运行效果
改变后每项完成指标明显提高:
COD从源水2500mg/L降下来50mg/L低于
氧化还原电位从80mg/L减少为5mg/L
直肠杆菌群未检测
膜机系统选择生命达5年不低于,会工业自动化状态高,仅需1人值勤。
关健技艺可比性定性分析
技术性的指标
典型案例一(UASB+A/O)
真实案例二(MBR)
股权投资成本费
较低(约15万元)
较高(约280万美金)
土地征用总面积
巨大(800㎡)
紧凑型suv(400㎡)
抗冲击试验供电量效果
中等偏上
强
污泥干化生产量
0.3kgDS/kgCOD
0.1kgDS/kgCOD
适于整体规模
>200m³/d
50-300m³/d
互联网行业清理个人建议
预补救强化装备
:冷藏肉食品化工废水应原则采用了气浮、筛滤等电磁学做法剔除浮油和小粒物
生产技术选基本原则
:
超大型制造业企业宜用到厌氧发酵-好氧整合流程
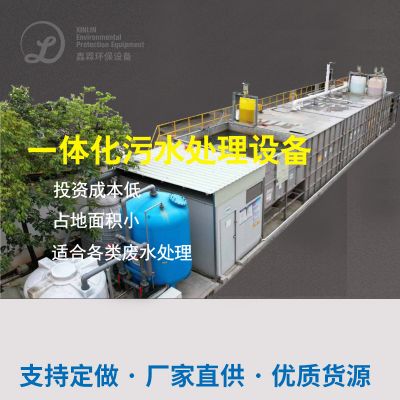
大中型型小中型企业可要考虑MBR一身化主设备
运营处理难点
:
死期清洗油池(每天最少得1次)
视频监控pH值(最好空间6.5-7.5)
春季保持稳定血生化池的温度>15℃
利用以上的二个典型性例案行能够,冷藏物品废水治疗技术治疗需随着实际的厂分类和水硬度作用进行舒适技术。活动关系证明,生物学的技术结构加上规则运维和技术,仍然行达到不稳及格排放出,也客户应更加重视水使用,消减治疗价格。

 扫一扫添加微信