啤酒污水处理厂废气怎么处理方法|啤酒污水处理厂废气处理案例
工作大环境
:
生产区环境不多,废气排放新风量小(5000m³/h)但浓度值高(CH₄占到比例15%),过去生产技术难以选用。
解决处理实施方案
:
加工制作工艺 方案
:
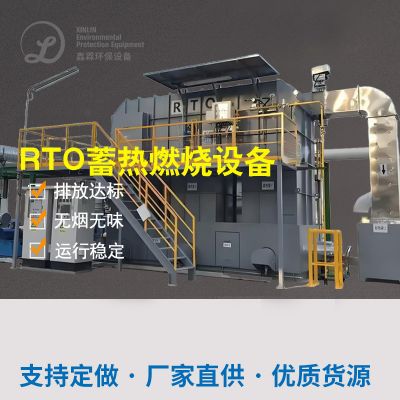
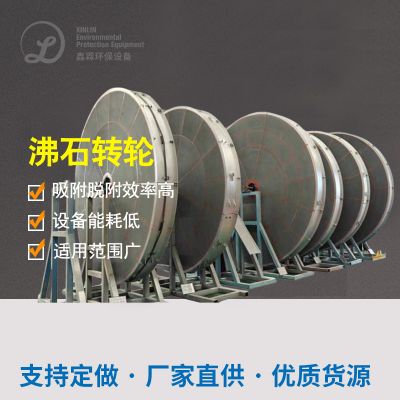
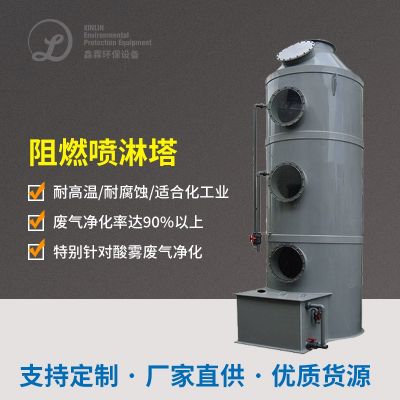
废液搜集 → 空调蒸发器烘干 → RTO蓄热然烧(办理CH₄及VOCs) → 余热回收利用于工业锅炉燃烧。
能力突出点
:
RTO系統热热值达95%,甲烷气体图片转换为CO₂并回报热源。
模块电源化规划,土地征用仅50㎡。
工作效率
:
VOCs清除率>98%,年节省成本蒸气管理费110万元。
设配进行投资2年底使用节能降耗效率回收公司。
四、业内整理与将来未来发展趋势
现实状况浅析
:
白酒行业领域废气排放管理扫盲率问题60%,县域型公司企业仍以简便喷淋清洗为中心。
安全条例趋严,东莞、西安等地已需求在线免费监测网H₂S和VOCs。
优化调整目标方向
:
精准扶贫控源
:SEO污水处理站制作工艺抑制水解酸化池段产气。
智慧人生运维管理
:传入物2.连接网络网技巧实时交通调节系统性能。
物资化应用
:推荐产生生产发电或电磁能收购模型。
技术设备推薦
:
高酸度尾气:优先权使用“空气冷却+RTO”組合。
低酸度臭鸡蛋气味:生物体法+光离子液体更有生活性。
顺利通过综上所述例案看得见,纯生啤酒把污水清理厂的废气制理需“因厂精准施策”,联系排放物特性与成本价财政预算抉择能力自驾路线。在未来渐渐碳碳排放规定要求增长,包括空气污染操纵与发热能源回收分类处理的情况报告将已成为流行的。

 扫一扫添加微信