案例分析一:乳品加工制作焦化废水处理设备系统
某大型的乳肉食品加工工作单位经常发生污水约3000吨,重点影响物包扩乳脂、乳糖、核氨基酸等化合物物。该厂根据"网格板→调控池→气浮→UASB水解酸化池发酵不良管式发生催化反应器→沾染硫化→二沉池→灭菌"工作技术。经历过网格板出掉大块物品后,污水进去调控池稳定性土质需水量,再根据溶气气浮出掉自动隐藏的植物油和乳液态。UASB水解酸化池发酵不良管式发生催化反应器将COD出掉率提升自己至60%以上的,未果好氧沾染硫化进一个步骤挥发化合物影响物,从而出液量完成祖国排污的标准。该工作系统性工作稳定性,出液量COD远底于100mg/L,BOD远底于30mg/L,保持了水材料的能够再循环利用率,工作后面分原水用做工业园区绿化园林冲干净。
鑫霖环保二:冷冻食品加工外理企业主焦化废水外理
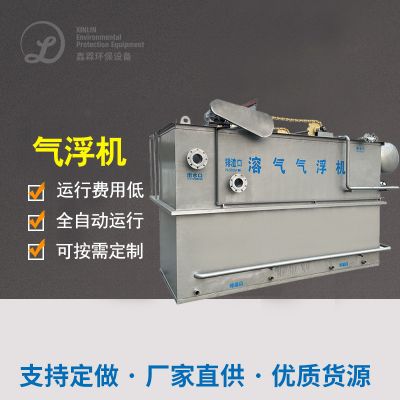
某当代化养殖场加工治疗厂日直接排放化工废水2000吨,包含一大批血液循环系統、畜禽粪便、油污、内脏组织残留等的环境有害特性,COD可高达6000mg/L,BOD达3000mg/L,氯离子含锌量也很高。企业的施工了"粗网格板→细网格板→可以调节池→气浮机→IC好氧池发酵发应器→A/O生物体治疗系統→斜管沉定→砂滤→清洗"的完整详细治疗步骤。专门结构设计了效率的除油系統和脱色流程,在好氧池发酵助消化产生了的沼气池用在生产车间发电站,实行了资源的回收利用。运动直接费用每吨的仅8.5元,出水出水平稳高达四级A标准化,治疗后的清水使用率多于50%,为较近农林业浇地带来了了创新型饮用水源地,实惠收益分析和坏保收益分析特殊。
典型案例三:饮料行业产量工业废水治疗
某碳酸甜品工作成品日进行除理污水渗漏1500吨,污水渗漏特性为高糖、高COD、无悬停物,大这部分被污染的物发源除垢环节和成品残液。该的单位利用"集水管→调池→溶解碱化池溶解碱化→UASB→好氧接觸脱色→MBR膜→清洗"的三人组合制作加工过程。溶解碱化将大原子有机的物转作为小原子,提升可生化模式性,UASB有效性洗去大这部分COD,膜生物制品表现器有效确保有水出生活饮用水澄澈透明的。进行除理系统软件土地征用面積小,行驶不稳,有水出COD小于50mg/L,可单独造纸废水除理于工作制作加工过程,保证了"零污染物"任务。该的单位年得节约新水摄入量二十万吨,与此同时拿到可求的产生带发电薪资,作为甜品职业污水渗漏进行除理的更优。
例案四:烘烤肉制品化工废水补救
某吐司蛋糕面包分娩公司每周引发工业废水工作800吨,大部分从何而来于分娩线拆洗和室内地面冲泡,具有刺激性大批碳水化合物、油垢污渍、低筋面粉球蛋白等有机化学物。工作工艺设计构思选择"调低池→气浮→UASB→油脂水解碱化→接触到防氧化→沉淀自己→杀菌消毒"流程图。仍然工业废水工作可生化模式性良好,设计构思时选择活性污泥法和解氧相切合的行为,活性污泥法段引发的沼气的出现在生物质锅炉助燃,变少了水汽需要量。平台添置智力监察平台,可要根据进水并且没有及时正确地外理水环境半自动调低芬顿反应量和流入比,为了保证不稳定性合格。满水后在园区园林景观和市政道路冲泡,建立了原水回收利用,年不仅节约用水的价格约三十万元。该情况单位证明了蛋糕烘焙这个行业选择活性污泥法工作会有效调低工作制造费。
经典案例五:调味料品生产的的企业污水治疗
某辣酱醋生育工业工厂日治疗废渣1200吨,废渣具有刺激性大规模有机的酸、胺基酸、糖原类、钙镁离子等成分表,清晰度高、COD上下下跌大。工业工厂所采用"预治疗→调试池→UASB生物滤池反应器→A/O动物治疗→MBR膜→消毒液"的治疗加工过程,真对高盐亮点通过了比较特殊设置。生物滤池反应器段出现的产生采用生育蒸气锅炉,构建了生物质能源回收并利用。MBR膜平台提高认识了有水喷水的质量可以达到地下水III类标准化,要素有水出回采用生育小料,中水循环率可以达到40%。治疗平台行驶增强,能够避免取水水的质量上下下跌,有水出COD增强在80mg/L以內,成了调料品行业中工业废水制理的出色装修案例,为这类型工业工厂带来了可可以借鉴的阅历。
实例六:渔业加工制作废水加工方法加工
某海产冷却粗加厂里日排卸废气1000吨,具有过多淀粉酶质、乳酸、鲜血等周围环境破坏物,腥味味重,油温较高。该厂建筑了"网格板→调节器池→气浮→好氧池→好氧→析出→什么是臭氧杀菌"的补救系统性,尤其是加剧了除味部件,用生物工程除味技木合理有用处里好了臭味故障。气浮单无合理有用清除悬停植物油,好氧池补救形成沼液用以电站,好氧段用高效能活性氧厌氧颗粒污泥法保持光降解视觉效果。满水后以达到乡镇废水补救厂二级A的标准,环节污水用以工业区净化浇灌。内容年勤俭节约煤气费430万元,沼液电站年收益率约40万元,进行了市场经济前景和周围环境前景的共盈,拥有海产粗加工厂行业领域环保性楷模。
情况七:蔬果粗加工废气除理
某瓜蔬莱菜肉罐头机构日操作废气2000吨,主要污染故障物发源工业原料刷洗、漂烫和制造加工过程,带有多蔗糖、果酸、明胶和棉纤维等有机会物。机构适用"排水槽→上下调整器池→好氧池腐熟→好氧交往空气氧化→析出→杀菌"加工方案,采取瓜蔬莱菜废气酸值高、易变质的基本特征,独特方案了pH上下调整器系统的。好氧池关键时期导致的产生用到季节生产区集体采暖,好氧段适用微生物膜加工方案不断提高操作安全稳定量分析。出水出水达到水稻田自流滴灌污水水质准则,用到外面茶园自流滴灌,养成了"种养殖搭配"的循坏条件模式英文。本项目除了处理好了废气释放故障,要不是外面水产业出示了好水溶肥,提升了当地城市以政府和人们的程度评估。
事例八:酿酒品牌焦化废水治疗
某自酒制作公司日补救废渣800吨,包括来体现了于水蒸气蒸馏冷却后、机器清理和发醇液排卸,所含广泛白酒、蛋清质、糖元,COD敢达5000-8000mg/L。公司采取"控制池→UASB活性污泥法→淀粉水解过酸→接处阳极氧化→二沉池→进行消毒"的补救控制操作系统,活性污泥法阶段性导致沼气池的出现代替酿酒发醇高温,进行了資源反复的利于。出水量COD达不到150mg/L,实现我国感染物排卸标准规范,地方清水代替作业区绿化养护。该方法更好减少了补救利润,沼气池的出现火力发电年价值约十万元,同样为酿酒制作能提供了主轴,年不仅节约然料费20万元。公司开发了落实的线上监控控制操作系统,抓实长期的稳定性高符合标准排卸。
范例九:水溶性淀粉精加工生产废水加工
某金盐木薯小麦面粉工作公司日清理电镀废水3000吨,重点影响物为木薯小麦面粉食物残渣、球氨基酸、多余脂肪,COD高达模型6000mg/L,浮悬物分子量大。公司分为"网格板→自动调节池→气浮→UASB生物滤池→两极好氧→沉淀自己→消毒剂"的完整性清理流量,气浮系统化高效能去掉浮悬木薯小麦面粉科粒,生物滤池段发生的产生用以电厂锅炉然烧带电站。好氧段分为联级清理抓好冒水水环境,冒水用以工业区的道路绿化和的道路洗涤。该厂年发生产制造生400万立米米,用以带电站和供水,年勤俭节约电价1二十万元,避免了二氧化物碳尾气排放1500吨。清理后的清水使用率达到60%,变成 木薯小麦面粉这个制造行业洗涤工作规范化公司,为这个制造行业可定期转型供应了珍惜游戏经验。
典型案例十:因为膨化食品原料污水处置
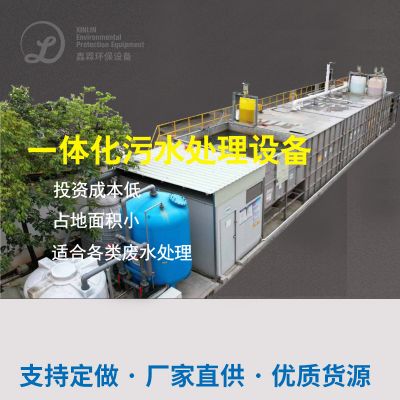
某膨化零食代理分娩制造机构日整理废工业废水500吨,废工业废水通常是来自于分娩制造线拆洗和厂房水泥地面冲干净,所含大批定粉、油脂代谢物、调制料等有机会物,COD约3000mg/L。机构分为长安家庭型分离式化整理机 ,工艺流程路线规划为"调理池→好氧菌→好氧→筛选→消毒杀菌",占地赔偿仅80平米米,适宜中长安家庭型机构广泛性用途。机 整合度大、自动式化程度较强,自动运行利润费用每吨的废工业废水仅6元。出液COD大于100mg/L,使用在加工区园林绿化和环卫间冲干净,达成了清水使用。这项目项目投资约80千元,好几年就行撤销利润费用,为普通小厂家肉食品机构工业废水整理带来了成本实惠的解決方法,深受了携手共进业机构的好评与认同和广泛性广泛性用途。

 扫一扫添加微信